


|
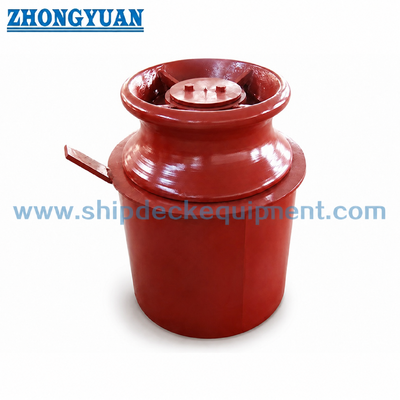
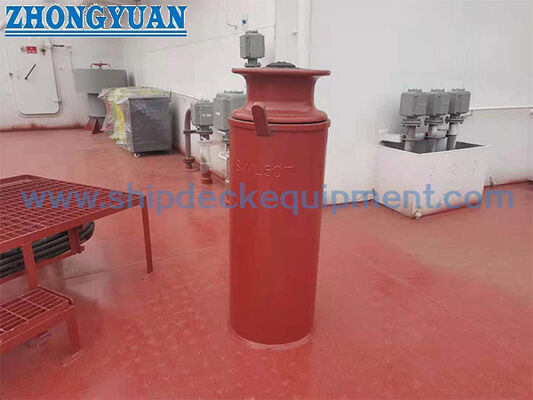
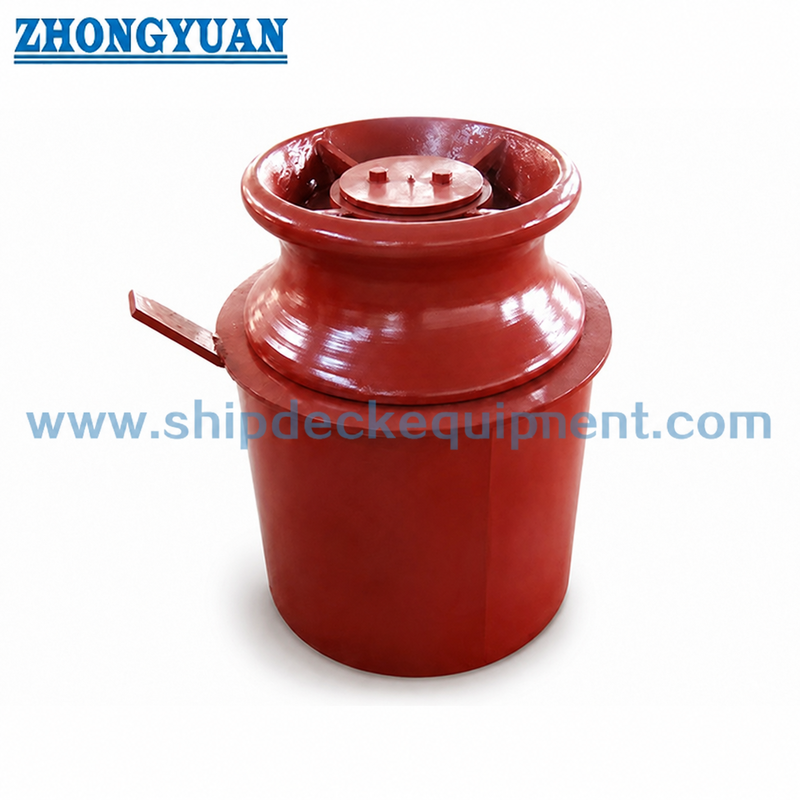
Zylindrisches Pedestal-Roller-Fairlead.
Produktdetails:
| Herkunftsort: | China |
| Markenname: | Zhongyuan Marine Equipmen |
| Zertifizierung: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| Modellnummer: | Standard oder kundenspezifisch |
Zahlung und Versand AGB:
| Min Bestellmenge: | 1 Einheit |
|---|---|
| Preis: | Based on quotation |
| Verpackung Informationen: | Exportieren Sie Standardpaletten oder kundenspezifische Verpackungen |
| Lieferzeit: | Basierend auf den Projektanforderungen |
| Zahlungsbedingungen: | T/T, L/C |
| Versorgungsmaterial-Fähigkeit: | Maßgeschneiderte Produktion basierend auf den Projektanforderungen |
|
Detailinformationen |
|||
| Technischer Standard: | DIN81906-1999 (Rolle), DIN 81907-1997 | Typ: | Form-A-Rolle auf zylindrischem Sockel |
|---|---|---|---|
| Durchmesser der Walzen: | 160~560mm | Rolle nein.: | mit einer einzigen Rolle |
| Rollengewicht: | 12~580kg | Materialien: | Weichstahl, C-Mn-Stahl, Edelstahl, Gussstahl, Sphäroguss |
| Oberflächenbehandlung: | Sandblasen auf S2.5 + eine Schicht Epoxidhandlung, polierter Edelstahl, maßgeschneiderte Oberflächen | Einstufungsbescheinigungen: | CCS, NK, BV, ABS, DNV, LR, KR, RINA, IRS, RS usw |
| Hervorheben: | LÄRM 81907 Sockelrollenführungsrollen,CCS-LÄRM 81907 Sockelrollenführungsrollen,CCS-Schiff |
||
Produkt-Beschreibung
Zylindrische Sockelrollen-Tampenpresse | DIN 81907:1997 Form A, 10–320 kN
Produktübersicht
Die Sockelrollen-Tampenpresse nach DIN 81907 Form A ist eine einrollige Seilführungsöse, die an Schiffsverankerungsstationen eingesetzt wird, wo die Verankerungsleine ihre Richtung durch eine frei drehende vertikale Rolle ändern muss. Form A verwendet eine zylindrische Sockelanordnung und wird normalerweise auf dem Innendeck oder im Verankerungsbereich des Decks gemäß der Schiffsseilführungszeichnung, Deckverstärkung, Schweißdetails und der erforderlichen Arbeitshöhe installiert.
Diese Seite konzentriert sich auf Form A mit einer Rolle nach DIN 81906 und dem gelieferten SWL-Bereich von 10 kN bis 320 kN. Die Schmierstelle zwischen Bronzebuchse und Welle ist ein wichtiger Konstruktionspunkt: ordnungsgemäßer Fettzugang, Wellenpassung, Buchsenspiel und Wartungszugang helfen der Rolle, sich reibungslos zu drehen, die Gleitreibung zu reduzieren und unnötigen Verschleiß an den Verankerungsleinen zu begrenzen. Die Qualität der Gussstahlrolle, zerstörungsfreie Prüfungen und Zugprüfungen können je nach Materialgüte, Umfang des Auftrags und Klasse oder Projektinspektionsanforderung arrangiert werden.
Schnelle Spezifikationen
- Produkttyp: DIN 81907 Form A Sockelrollen-Tampenpresse → einzelne vertikale Rollenführung zur Steuerung der Richtung von Schiffsverankerungsleinen.
- Normbezug: DIN 81907:1997-12 mit DIN 81906 Rolle → verwendet, wenn die Zeichnung des Schiffes oder der Werft die deutsche Standard-Sockel-Tampenpresse vorsieht.
- Form: Form A zylindrischer Sockel → unterscheidet sich von Form B konischer Sockel und sollte vor der Angebotserstellung bestätigt werden.
- SWL-Bereich aus der gelieferten Tabelle: 10 bis 320 kN → verwendet für die Auswahl der Verankerungs-Tampenpresse; sie sollte nicht als Hebekapazität behandelt werden.
- Form A Sockelhöhenoptionen: 200 bis 800 mm für kleinere Nenngrößen und 200 bis 600 mm für Nenngröße 20 und 32 → nützlich für die Anpassung der Seilführunghöhe und des Decklayouts.
- Rollen-Durchmesserbereich: 160 bis 560 mm Referenz → die endgültige Rollengröße folgt der Nenngröße, SWL, Seilanordnung und Projektzeichnung.
- Schmierungsfokus: Bronzebuchse und Wellenschmierungsdesign → unterstützt flexible Rollendrehung und reduziert Seilverschleiß durch Gleitkontakt.
- Prüffähigkeit: Gussqualitätskontrolle, NDT und Zugprüfung verfügbar gemäß Projektanforderung → Prüfumfang sollte vor der Produktion bestätigt werden.
Haupttechnische Parameter
| Nenngröße Nr. |
SWL kN |
h Form A |
h Form B |
a | b | C | d1x S1 | d2 | d3 士1 |
d4 | d5 | f |
| 1 | 10 | 200 | - | 9 | 60 | 135 | 219,1 X 12,5 | 255 | 62 | - | - | 282 |
| 400 | - | - | - | 482 | ||||||||
| 600 | - | - | - | 682 | ||||||||
| 800 | - | - | - | 882 | ||||||||
| 2 | 20 | 200 | - | 9 | 60 | 135 | 273 X 12,5 | 310 | 72 | - | - | 305 |
| 400 | - | - | - | 505 | ||||||||
| 600 | - | - | - | 705 | ||||||||
| 800 | - | - | - | 905 | ||||||||
| 3 | 30 | 200 | - | 9 | 60 | 135 | 355,6 X 12,5 | 395 | 87 | - | - | 329 |
| 400 | - | - | - | 529 | ||||||||
| 600 | - | - | - | 729 | ||||||||
| 800 | - | - | - | 929 | ||||||||
| 5 | 50 | 200 | - | 9 | 60 | 135 | 457 X 12,5 | 495 | 108 | - | - | 363 |
| 400 | - | - | - | 563 | ||||||||
| 600 | - | - | - | 763 | ||||||||
| 800 | - | - | - | 963 | ||||||||
| 8 | 80 | 200 | - | 9 | 80 | 175 | 559 X 12,5 | 595 | 127 | - | - | 411 |
| 400 | - | - | - | 611 | ||||||||
| 600 | - | - | - | 811 | ||||||||
| 800 | - | - | - | 1011 | ||||||||
| - | 1000 | 560 | 825 | 1211 | ||||||||
| 12 | 120 | 200 | - | 10 | 80 | 175 | 660 X 14,2 | 705 | 162 | - | - | 459 |
| 400 | - | - | - | 659 | ||||||||
| 600 | - | - | - | 859 | ||||||||
| 800 | - | - | - | 1059 | ||||||||
| - | 1000 | 660 | 925 | 1259 | ||||||||
| - | 1200 | 660 | 975 | 1459 | ||||||||
| 20 | 200 | 200 | - | 12 | 100 | 220 | 660 X 17,5 | 705 | 192 | - | - | 483 |
| 400 | - | - | - | 683 | ||||||||
| 600 | - | - | - | 883 | ||||||||
| - | 800 | 660 | 870 | 1083 | ||||||||
| - | 1000 | 660 | 925 | 1283 | ||||||||
| - | 1200 | 660 | 975 | 1483 | ||||||||
| - | 1400 | 660 | 1030 | 1683 | ||||||||
| 32 | 320 | 200 | - | 12 | 100 | 220 | 813 X 16 | 865 | 232 | - | - | 553 |
| 400 | - | - | - | 753 | ||||||||
| 600 | - | - | - | 953 | ||||||||
| - | 800 | 810 | 1020 | 1153 | ||||||||
| - | 1000 | 810 | 1075 | 1353 | ||||||||
| - | 1200 | 810 | 1125 | 1553 | ||||||||
| - | 1400 | 810 | 1180 | 1753 |
|
Nenngröße Nr. |
l1 | l2 +1 -0.3 |
l3 | l4 | l5 | l6 ≈ Form A |
l6 ≈ Form B |
r | S2 | S3 | z ≈ |
| 1 | 174 | 38 | 70 | 20 | 80 | 10 | - | 10 | 13 | - | 2 |
| 2 | 228 | 38 | 70 | 20 | 80 | 10 | - | 10 | 13 | - | 3 |
| 3 | 310 | 38 | 70 | 20 | 90 | 10 | - | 10 | 13 | - | 3 |
| 5 | 412 | 38 | 70 | 20 | 110 | 10 | - | 10 | 13 | - | 3 |
| 8 | 504 | 45 | 80 | 30 | 130 | 15 | 13 | 15 | 16 | 15 | 3 |
| 12 | 602 | 70 | 110 | 30 | 180 | 15 | 14 | 15 | 16 | 15 | 3 |
| 20 | 585 | 81 | 130 | 40 | 200 | 20 | 22,5 | 20 | 20 | 15 | 5 |
| 32 | 740 | 131 | 180 | 40 | 240 | 20 | 20 | 20 | 20 | 15 | 5 |
Auswahl- und Anfrageleitfaden
- Schritt 1: Bestätigen Sie die erforderliche Norm und Form: DIN 81907 Form A zylindrische Sockelrollen-Tampenpresse, nicht Form B konischer Sockel.
- Schritt 2: Wählen Sie die Nenngröße und SWL gemäß der Verankerungsanordnung, der Seilführungsrichtung, der Schiffszeichnung und der erforderlichen Arbeitslastbasis.
- Schritt 3: Bestätigen Sie die Sockelhöhe h der Form A, die Gesamtabmessung f, die Position der Deckmontage, die verfügbare Seilführunghöhe und den umliegenden Deckabstand.
- Schritt 4: Bestätigen Sie die Rolle, die Bronzebuchse, die Welle, die Schmierstelle, den Fettzugang und den Wartungsraum, damit sich die Rolle im Betrieb reibungslos drehen kann.
- Schritt 5: Bestätigen Sie die Materialgüte, den Umfang der Gussprüfung, die NDT-Methode, die Anforderung an die Zugprüfung, die Oberflächenbehandlung und die Anforderung der Klassifizierungsgesellschaft vor der Angebotserstellung.
- Schritt 6: Geben Sie die Menge, den Schiffstyp der Anwendung, die Einbauzeichnung, ein Referenzfoto, falls verfügbar, das Lieferziel und die erforderliche Lieferzeit an.
Struktur
DIN 81906 Typ Einzelrolle | Gussstahl-Rollenkörper | Bronzebuchse und Wellenverbindung | Schmierungs-/Fettzugangsdesign | Zylindrisches Sockelrohr | Geschweißte Deckbasis | Glatte Seilkontaktfläche | Werksgrundierung oder spezifizierte Oberflächenbehandlung
Vorteile bei Schmierung, Guss und Konstruktion
- Die Verbindung von Bronzebuchse und Welle ist für eine reibungsarme Drehung bei korrekter Schmierung ausgelegt, wodurch sich die Rolle mit der Verankerungsleine dreht, anstatt das Seil über eine feste Oberfläche gleiten zu lassen.
- Der Fettzugang und der Wartungsabstand sollten bei der Auswahl überprüft werden, insbesondere wenn die Sockelhöhe oder die umliegende Decksausrüstung den Servicezugang einschränken kann.
- Glatte Gussstahlrollenoberflächen reduzieren den scharfen lokalen Seilkontakt. Die endgültige Seilverschleißleistung hängt auch vom Seiltyp, dem Leinwinkel, der Last, der Oberflächenbeschaffenheit und dem Wartungszustand ab.
- Kontrollierte Gießpraxis, Maßprüfung und Oberflächenbearbeitung helfen, die Rundheit der Rolle, die Wellenausrichtung und die Qualität der Seilkontaktfläche zu erhalten.
- NDT wie MT, PT, UT oder andere Prüfmethoden können je nach Materialgüte, Kundenspezifikation oder Zeugenbereich der Klasse arrangiert werden.
- Zugprüfungen können für Gussmaterial oder relevante Prüfkörper gemäß Auftragsumfang arrangiert werden; die erforderliche Prüfnorm und die Abnahmekriterien sollten vor der Produktion bestätigt werden.
- Die zylindrische Sockelanordnung ist geeignet, wenn die Schiffszeichnung DIN 81907 Form A vorsieht und eine definierte vertikale Rollenhöhe über Deck erfordert.
- Die Schweißdetails und Verstärkungen des Decks sollten von der Werft oder dem Konstruktionsbüro überprüft werden, da die Sockel-Tampenpresse die Reaktionskräfte der Verankerungsleine in die lokale Deckstruktur überträgt.
Benutzerdefinierte Attribute
- Norm: DIN 81907 Form A mit DIN 81906 Rolle → verwenden, wenn die Werft oder die Schiffszeichnung deutsche Standard-Sockel-Tampenpressen vorsieht.
- Typ: Form A zylindrischer Sockel → geeignet für Projekte, die eine gerade zylindrische Stütze anstelle eines konischen Sockels erfordern.
- Nenngröße: 1 / 2 / 3 / 5 / 8 / 12 / 20 / 32 → wählen Sie gemäß SWL, Seilanordnung und Schiffsverankerungslayout.
- SWL: 10 bis 320 kN aus der gelieferten Tabelle → nur Grundlage für die Auswahl der Verankerungs-Tampenpresse, keine Hebebewertung.
- Sockelhöhe: 200 / 400 / 600 / 800 mm für die meisten Form A Größen und 200 / 400 / 600 mm für Nenngröße 20 und 32 → passen Sie die Seilführunghöhe und das Decklayout an.
- Schmierungsdesign: Bronzebuchse und Wellenschmierung → Fettzugang, Wellenpassung, Buchsenspiel und Wartungszustand sollten bestätigt werden.
- Material: Baustahl, C-Mn-Stahl, Edelstahl, Gussstahl oder Sphäroguss → genaue Materialgüte und Norm sollten vor der Produktion bestätigt werden.
- Oberflächenbehandlung: Sa 2.5 Sandstrahlen + eine Schicht Epoxid-Werksgrundierung als Referenz → verzinkt, poliert oder kundenspezifische Beschichtung kann besprochen werden, wenn spezifiziert.
- Prüfung: Gussprüfung, NDT und Zugprüfung verfügbar gemäß Projektanforderung → Prüfverfahren, Abnahmekriterien und Zeugenbereich sollten vor der Bestellung vereinbart werden.
- Zertifikatsanforderung: Verfügbar gemäß Auftragsumfang → Klassenzertifikat, Materialzertifikat, Herstellerzertifikat und Zeugeninspektion sollten vor der Angebotserstellung bestätigt werden.
Funktionsweise
Verankerungsleine nähert sich der Rollenpresse → Rolle dreht sich um die geschmierte Bronzebuchse und Welle → Glatte Rollenoberfläche führt die Leinenrichtung → Seilgleitreibung und lokaler Verschleiß werden reduziert → Sockel überträgt Reaktionskraft auf die geschweißte Deckstruktur
Anwendungen
Seeschiffe | Binnenschiffe | Frachtschiffe | Tanker | Massengutfrachter | Containerschiffe | Schlepper | Arbeitsboote | Deckverankerungsstationen | Neubau- und Ersatzprojekte
Zertifizierungen & Vorteile
Zertifikate können gemäß Projektanforderung, Prüfumfang, Materialrückverfolgbarkeit und Genehmigungsverfahren der Klassifizierungsgesellschaft arrangiert werden.
Zertifizierung: CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Herstellerprüfbescheinigung.
Zeichnung & Fotos

FAQ
F1: Wie sollte die richtige Größe der DIN 81907 Form A ausgewählt werden?
A1: Wählen Sie die Nenngröße gemäß der Schiffsverankerungsanordnung, der erforderlichen SWL, dem Seilführungs winkel, der Rollenhöhe, der Decksposition und der Werftzeichnung. Die bereitgestellte Tabelle ist die Auswahlreferenz für die Webseite; die Projektgenehmigung sollte der Schiffszeichnung und den Klassenanforderungen folgen, falls zutreffend.
F2: Warum ist das Design der Bronzebuchse und Wellenschmierung wichtig?
A2: Die Tampenpresse sollte die Verankerungsleine durch Rollendrehung führen, nicht durch übermäßigen Gleitkontakt. Richtige Schmierung, Buchsenspiel, Wellenausrichtung und Fettzugang helfen der Rolle, sich reibungslos zu drehen und unnötigen Verschleiß der Seiloberfläche zu reduzieren.
F3: Können NDT und Zugprüfung mit dem Produkt geliefert werden?
A3: Ja, NDT und Zugprüfung können gemäß Projektanforderung, Materialgüte und Prüfumfang arrangiert werden. Die erforderliche Methode, die Abnahmekriterien, die Zeugeninspektion und die Art des Zertifikats sollten vor der Produktion bestätigt werden.